
Das Fazit vorweg: wann Aktivierungstemperatur, Beschichtungsgewicht und Lagerbedingungen abgestimmt auf den Untergrund und die Linie liefert dieses Band eine der zuverlässigsten Dünnlinienverbindungen bei Konvertierungs- und Textilarbeiten. Wenn diese Variablen ignoriert werden, führt die gleiche Sorte zu Verbindungen, die nach Tagen versagen, zu Kanten, aus denen der Kleber austritt, und zu Rollen, die im Regal blockieren.
Die meisten Probleme vor Ort lassen sich auf drei Ursachen zurückführen: Hitze, die nie die Klebelinie erreicht, Klebstoffauftrag, der von Rolle zu Rolle unterschiedlich ist, und Wärme oder Feuchtigkeit, die das Klebeband beschädigten, bevor es geöffnet wurde. Jedes dieser Probleme ist vermeidbar, wenn Sie wissen, wonach Sie fragen müssen.
„Tissue“ beschreibt den Träger: eine leichte papierartige Bahn, normalerweise 20 bis 60 Mikrometer dick, auf beiden Seiten mit einem thermoplastischen Schmelzklebstoff beschichtet und durch eine Trennfolie geschützt. Der Träger sorgt für niedrige Bauhöhe und Anpassungsfähigkeit; Der Kleber sorgt für die Verbindung.
Der Teil „Heißschmelze“ ist noch wichtiger. Im Gegensatz zu druckempfindlichem Klebeband, das bei Raumtemperatur klebrig bleibt, ist Schmelzklebstoff im Ruhezustand fest und wird erst beim Erhitzen weich. Vor der Wärmeeinwirkung kann das Band frei positioniert und neu positioniert werden. Sobald Hitze und Druck eintreffen, fließt der Klebstoff in die Oberfläche und verbindet die Materialien miteinander.
Aufgrund dieser Eigenschaften eignet sich das Klebeband ideal für Stoffe, Gewebe, Folien, Vliesstoffe und dünne flexible Baugruppen – Anwendungen, bei denen eine dickere Konstruktion durchscheinen oder die Hitze verlangsamen würde, von der die Verbindung abhängt.
Die Verklebung folgt einem zuverlässigen Ablauf. Durch Hitze wird der Klebstoff über seinen Erweichungspunkt gebracht – üblicherweise 90 bis 120 °C für EVA-basierte Schmelzklebstoffe – die Viskosität sinkt und der Klebstoff benetzt das Substrat. Der Druck drückt es in die mikroskopisch kleinen Täler der Oberfläche. Wenn die Verbindung abkühlt, verfestigt sich der Klebstoff und gewinnt an Kohäsionsfestigkeit. Die fertige Verbindung übertrifft druckempfindliche Klebstoffe bei erhöhter Temperatur, da die Haltekraft von einer verfestigten Schicht und nicht von der Klebrigkeit herrührt.
Die meisten Fehler sind nicht auf den Klebstoff zurückzuführen. Die Aktivierungstemperatur des Bandes ist eine Eigenschaft des Klebstoffs; Die Temperatur an der Verbindungslinie ist eine Eigenschaft des Prozesses. Eine 120 °C heiße Platte, die eine Sekunde lang gegen ein kaltes, leitfähiges Substrat gedrückt wird, bringt die Klebefuge nicht auf Temperatur. Ebenso entscheidend sind Verweilzeit, Druck und Substratwärmeübertragung.
Nicht kompensieren Sie eine schwache Bindung durch willkürliche Erhöhung der Temperatur. Oberhalb von etwa 200 °C zersetzen sich Schmelzklebstoffe und können Dämpfe freisetzen, während der Gewebeträger verbrennen kann. Bleiben Sie innerhalb des vom Anbieter bereitgestellten Aktivierungsfensters.
| Parameter | Was zu überprüfen ist | Was geht schief, wenn es ignoriert wird? |
|---|---|---|
| Trägerdicke | Einheitliche Dicke im Bereich von 20–60 µm | Dicke Stellen kommen durch; Dünne Stellen erschweren die Handhabung |
| Beschichtungsgewicht | Gramm pro Quadratmeter pro Seite, z. B. 30–60 g/m² | Eine ungleichmäßige Abdeckung führt zu einer inkonsistenten Schälfestigkeit |
| Aktivierungstemperatur | Erweichungspunkt und Vollklebefenster | Zu niedrig: keine Bindung; zu hoch: Brennen und Bluten |
| Schäl- und Scherleistung | Werte nach 24 h Konditionierung bei Gebrauchstemperatur | Unter Belastung kriecht oder schält sich das Gelenk |
| Rückstandsverhalten | Permanente oder entfernbare Note | Durch die Klebstoffübertragung werden die Teile beim Entfernen beschädigt |
Die gleiche Klebebandlogik findet sich in einer Vielzahl von Branchen wieder: Überall dort, wo das Substrat dünn ist, muss die Verbindung ein niedriges Profil aufweisen und ist dabei Wärme verfügbar:
Ein Gewebeträger ist keine Abwertung eines Folienträgers. Es ist die richtige technische Antwort, wenn eine Verbindung dünn, unsichtbar und flexibel sein muss – und trotzdem über Jahre hinweg halten muss.
Wer beim Verkauf präzise nachfragt, vermeidet teure Überraschungen in der Produktion. Diese fünf Fragen unterscheiden einen zuverlässigen Lieferanten von einem Händler:
Erfragen Sie als Standarddokumentation das Beschichtungsgewicht pro Seite und das Aktivierungsfenster. Ein Lieferant, der diese beiden Nummern nicht angeben kann, kann Ihnen zwar eine Rolle verkaufen, aber keinen wiederholbaren Prozess.
Schmelzklebstoffe sind Thermoplaste: Sie werden bei Wärme weich. Diese einzige Tatsache erklärt die meisten Klebemängel, die dem Klebeband zugeschrieben werden. Eine Rolle, die in der Nähe eines sonnigen Fensters, über einem Ofen oder in einem heißen Behälter zurückgelassen wird, kann zu Kantenverläufen, Verstopfungen der Folie oder Teleskopbildung führen. Die Chemie hat sich nicht verändert – das Band wurde durch die falsche Umgebung geformt.
Der Gewebeträger fügt eine zweite Empfindlichkeit hinzu: Feuchtigkeit. Feuchtigkeit verändert die Abmessungen und die Wellung des Trägermaterials, was sich als Fehlausrichtung beim Stanzen oder als welliges Erscheinungsbild bei laminierten Platten zeigt.
Versuchen Sie nicht, eine blockierte Rolle durch Erhöhen der Abwickelspannung zu retten. Sobald sich das Trägermaterial am Klebstoff festgesetzt hat, ist die Rolle für Präzisionsprozesse unbrauchbar – Bahnrisse, Faltenbildung und Ablösen des Klebstoffs sind die Folge, egal wie sorgfältig Sie damit umgehen.
Der Unterschied zwischen einer störungsfreien und einer problematischen Rolle ist selten sichtbar. Es hängt von den Toleranzen des Beschichtungsgewichts, der Rohstoffauswahl und der Prozesskonsistenz ab. Erfahrene Einkäufer prüfen die Produktionslinie, nicht nur das Datenblatt. Ein Hersteller mit eigener Beschichtungsausrüstung kann eingehende Materialien kontrollieren, Rezepturen anpassen und die Einheitlichkeit von Charge zu Charge aufrechterhalten, was für Händler nicht möglich ist.
Wanfeng stellt seit 1989 Folien und Bänder her und betreibt spezielle Bandlinien mit automatischer Schlitzung für Industriekunden. Die Heißschmelzklebebandsorte Das Material, das bei der Textil-, Schaum- und elektronischen Verklebung verwendet wird, stammt aus diesem Programm.
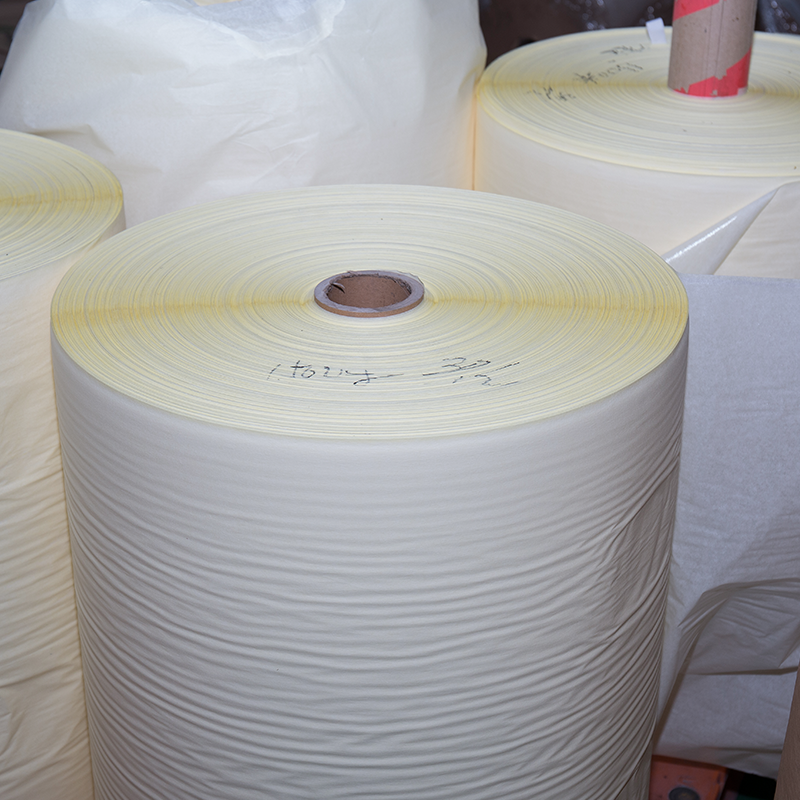 Hotmelt-Klebeband von Wanfeng für industrielle Verklebungen Dieses aus Abdeckpapier und Naturlatex hergestellte Schmelzklebeband eignet sich für die Montage elektronischer Komponenten sowie für die Verklebung von Textilien oder Schaumstoffen und spiegelt Wanfengs langjährige Erfahrung in der Klebstoffherstellung wider. Produkt anzeigen →
Die gleiche Disziplin setzt sich auch im weiteren Sinne fort Klebebandsortiment . Wenn die richtige Qualität auf den richtigen Prozess trifft, wird doppelseitiges Hotmelt-Gewebeklebeband genau das, was es sein sollte: leise, zuverlässig und wiederholbar.
Das Band selbst ist einfach; Die Technik drumherum ist es nicht. Ein seriöser Hersteller behandelt Beschichtungsgewicht, Aktivierungstemperatur und Lagerbedingungen als Datenpunkte, sodass sich die erste und die fünfzigste Rolle gleich verhalten.
Die meisten Lieferantenentscheidungen werden durch einen dreistufigen Test getroffen: Drücken Sie ein Testpflaster bei der dokumentierten Aktivierungstemperatur, lassen Sie eine Produktionsrolle durch die Linie laufen und überprüfen Sie die Schälfestigkeit und die Rückstände nach 48 Stunden. Wenn Sie diese Tore passieren, haben Sie eine Note, auf der Sie einen Prozess aufbauen können.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


